一、钣金工艺孔的作用
钣金工艺孔是为了钣金折弯过程中不至于拉料。
当钣金折弯线交叉于一点时,或钣金折弯线与钣金棱边接近且小于2倍板厚时,需要增加钣金折弯工艺孔避免折弯拉料。折弯工艺孔一般都用在包边折弯的钣金件上,不是包边折弯的,可以不用开工艺孔。包边情况下,折弯工艺孔可以让被包边顺利的折弯到位,而不至于折弯拉料。
不开工艺孔的缺点:边角厚度会小于材料,焊接需要填料,容易引起焊接变形。
二、钣金折弯工艺孔大小如何确定?
钣金工艺孔大小要看工艺孔的位置而定,如果工艺孔在两条线交叉点上时,工艺孔为2倍的板厚,最小不能小于1.5倍的钣金厚度。钣金厚板折弯时,考虑到折弯圆角时,工艺孔还要适当的加大。
这种工艺孔的不足之处:这样做出的工艺孔,折弯后,尤其是厚板,折弯角亏料很严重,不美观也不好焊接。这时就需要改进工艺孔的制作方法。
三、工艺孔的优化方法:
可根据折弯边包边情况,考虑板厚、折弯圆角的避让来确定钣金工艺孔。如下图示例:
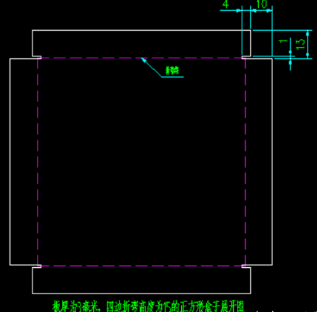
钣金材料厚度为3毫米,四边折弯高度为15毫米,一个正方形钣金盒子
四、工艺孔改进方案:
下料方式改进:钣金下料方法有两种:数控冲下料和激光切割下料。
数控下料,折弯工艺孔一般都开圆孔,方孔或长条孔受模具限制,较难实现。工艺孔形状改进:折弯工艺孔若采用长条形,可避免折弯后美观问题。
长条形工艺孔尺寸怎么确定:宽度一般设置为1mm,既不影响美观,又不影响钣金折弯变形释放。深度尺寸计算方法:10毫米=折弯高度-3毫米折弯系数5;4毫米=钣金材料厚度+1。
五、工艺孔改进效果:
这样折弯成型后的钣金件,只有一个1毫米的窄缝,看三维效果图如下:
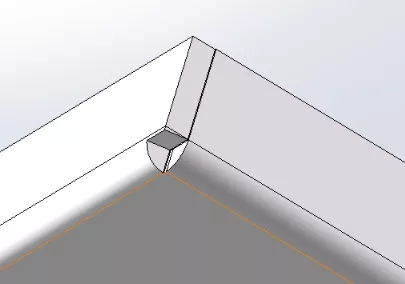
这样制作的工艺孔折弯后,折弯角处很好处理。基本上不用填焊料就可以焊接好。
六、为什么要避免折弯拉料?
折弯拉料的害处:1.影响折弯尺寸,拉料过程中,要强行撕开钣金厚度需要很大的力,力的方向不确定,会造成工件移动,从而造成尺寸位移。
2. 折弯模具容易损坏,前面说过,尖角处会有很大的力,会超过模具的承受能力,造成崩角,损坏的现象。